


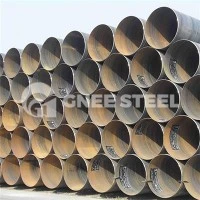


أنابيب الصلب الحلزونية X60
X60 أنابيب الصلب الحلزونية- مكتوب أيضًا أنبوب ملحوم حلزوني x60، ويُباع على شكل أنبوب x60 SSAW أو أنبوب x60 SAWH اعتمادًا على السوق - وهو عبارة عن أنبوب خط من الصلب الكربوني يتم فيه لف الشريط بزاوية حلزونية ثابتة ويتم لحامه من الداخل والخارج عن طريق اللحام القوسي المغمور. يسمح التماس الحلزوني بعرض ملف واحد بإنتاج مجموعة من الأقطار النهائية، وهذا هو السبب في أن المطاحن الحلزونية تهيمن على نهاية السوق ذات القطر الكبير. يقع X60 فوق X52 بخطوة واحدة: حيث يسمح الإنتاج الأعلى بجدار أرق لنفس الضغط التصميمي، وبالتالي يتم توفير المركبات بسرعة على خط طويل.
يكون هذا التوفير حقيقيًا فقط إذا كانت متطلبات قابلية اللحام والمتانة تتوافق مع الدرجة. يتم الوصول إلى X60 عادةً عن طريق الدرفلة الميكانيكية الحرارية ذات المحتوى المنخفض من الكربون، وليس عن طريق إضافة الكربون، ويجب أن يحمل أمر الشراء مكافئ الكربون ومتطلبات التأثير والفحص التي تجعل الدرجة قابلة للاستخدام في الميدان. توضح الأقسام أدناه ما يجب كتابته، وأين تختلف الاقتباسات عادةً عن المواصفات.
المعيار والصف: API 5L X60 / L415
يتم تصنيع الأنابيب الحلزونية X60 وفقًا لمواصفات API 5L،مواصفات خط الأنابيب، مع ISO 3183 كمعيار دولي مكافئ تقنيًا وGB/T 9711 كمعادل صيني. يحمل الصف تسميتين لنفس الخاصية: X60 يعبر عن الحد الأدنى المحدد لقوة الخضوع بـ 60,000 رطل لكل بوصة مربعة، وL415 يعبر عن نفس القيمة مثل 415 ميجا باسكال. وليس أي منهما أكثر موثوقية؛ يهيمن النموذج X على أوامر الشراء ورسومات المطاحن، بينما يظهر النموذج L في الوثائق ذات النكهة ISO.
يتم تطبيق مستويين لمواصفات المنتج.بسل1يغطي مجموعة أساسية من المتطلبات.بسل2يضيف حدود الكيمياء الإلزامية، والتحكم في مكافئ الكربون، وصلابة الشق، والفحص المحدد. PSL2 ليس درجة قوة أعلى: كلا المستويين يشتركان في نفس الحد الأدنى من الإنتاجية وهو 415 ميجا باسكال. الفرق هو مدى إحكام التحكم في النتيجة، وهذا الاختلاف هو ما تقوم به معظم أوامر X60 فعليًا.
لاحقات حالة التسليم
في PSL2 تتم كتابة الدرجة بلاحقة حالة التسليم، واللاحقة جزء من التعيين وليس تفضيل المطحنة.
| لاحقة | حالة التسليم | متاح لX60 PSL2؟ | ملاحظة عملية |
|---|---|---|---|
| M | ملفوفة ميكانيكيًا حراريًا (TMCP) | نعم | الطريق الأكثر شيوعاً للدوامة؛ يجمع بين القوة مع انخفاض الكربون وانخفاض Pcm |
| N | تطبيع | نعم | متوفر في X60؛ يحتاج إلى تطبيع القدرة، لذلك عدد أقل من المطاحن يقتبسها |
| Q | مروي وخفف | نعم | يُستخدم عندما يكون توحيد القوة مهمًا؛ يضيف تكلفة المعالجة الحرارية |
X60 هي الدرجة الأخيرة في السلم المشترك حيث تتوفر جميع الشروط الثلاثة. من X65 فما فوق، لا يُسمح بالتسليم الطبيعي بموجب PSL2، لذلك يتم تطبيق Q أو M فقط - وهو قيد العرض الذي يستحق المعرفة قبل أن يفترض المشروع أن ممارسة X60 تنتقل إلى X65. تأكد من التوفر مع المطحنة مقابل الحجم المطلوب.
التركيب الكيميائي
يختلف المستويان بشكل أقل في العناصر التي يدرجونها مقارنة بالأسقف التي يحددونها. يتنحى كل من الكربون والفوسفور والكبريت عند مستوى PSL2، ويتحكم PSL2 فقط في مكافئ الكربون.
| العنصر (الحد الأقصى، الكتلة٪) | X60 PSL1 (ملحوم) | X60 PSL2 (ملحوم) |
|---|---|---|
| الكربون (ج) | أقل من أو يساوي 0.26 | أقل من أو يساوي 0.22 |
| المنغنيز (من) | أقل من أو يساوي 1.40 * | أقل من أو يساوي 1.40 * |
| الفوسفور (ف) | أقل من أو يساوي 0.030 | أقل من أو يساوي 0.025 |
| الكبريت (S) | أقل من أو يساوي 0.030 | أقل من أو يساوي 0.015 |
| السيليكون (سي) | - | أقل من أو يساوي 0.45 |
| ملحوظة + الخامس + تي | لكل API 5L | أقل من أو يساوي 0.15 مجتمعة، مع مراعاة الحدود الفردية |
| مكافئ الكربون | غير مطلوب | CE_IIW أقل من أو يساوي 0.43؛ CE_Pcm أقل من أو يساوي 0.25 |
*يمكن رفع المنغنيز بموجب قاعدة تبادل الكربون والمنغنيز: لكل 0.01% من الكربون أقل من الحد الأقصى، يزيد الحد الأقصى للمنغنيز بنسبة 0.05%، حتى السقف الأعلى الذي حددته الطبعة. وبالتالي فإن حرارة TMCP منخفضة الكربون غالبًا ما تبلغ نسبة المنجنيز أعلى من 1.40% ولا تزال متوافقة. القيم إرشادية ويجب التحقق منها وفقًا لإصدار API 5L المطبق وPSL وحالة التسليم وأمر الشراء.
هناك تصحيح واحد يستحق الذكر بوضوح، لأنه منتشر على نطاق واسع، بما في ذلك على صفحات الموردين: 0.12% ليس الحد الأقصى للكربون في X60. ينتمي هذا الرقم إلى هدف منخفض الكربون تعمل عليه بعض المطاحن من أجل خدمة الجدران الثقيلة أو الحامضة، وإلى الحد الأدنى الذي يصبح عنده Pcm هو الصيغة المكافئة للكربون الحاكمة. الحد الأقصى للمواصفات الملحومة X60 PSL2 هو 0.22٪.
الخواص الميكانيكية
متطلبات الشد هي حيث يبدو PSL1 وPSL2 أقل تشابهًا، لأن PSL2 يضيف سقوفًا لكل من قوة الخضوع والشد.
| ملكية | X60 بي إس إل1 | X60 بي إس إل2 |
|---|---|---|
| قوة الخضوع، Rt0.5 | أكبر من أو يساوي 415 ميجاباسكال (60200 رطل لكل بوصة مربعة)، بدون حد أقصى | 415–565 ميجا باسكال (60,200–81,900 رطل لكل بوصة مربعة) |
| قوة الشد، جمهورية مقدونيا | أكبر من أو يساوي 520 ميجاباسكال (75400 رطل لكل بوصة مربعة)، بدون حد أقصى | 520–760 ميجا باسكال (75,400–110,200 رطل لكل بوصة مربعة) |
| نسبة العائد إلى الشد | لا يوجد شرط | أقل من أو يساوي 0.93، للقطر الخارجي > 323.9 ملم (12.750 بوصة) |
| استطالة | وفقًا لصيغة API 5L، والتي تعتمد على مساحة المقطع العرضي المطبقة والحد الأدنى لقوة الشد المحددة | |
| تأثير شاربي، جسم الأنبوب | غير مطلوب | 0 درجة : متوسط أكبر من أو يساوي 27 J (20 قدمًا · رطل)، فردي أكبر من أو يساوي 20 J (15 قدمًا · رطل) |
| تأثير شاربي واللحام وHAZ | غير مطلوب | مطلوب لأنبوب PSL2 SAW؛ موقع الاختبار والتوجه وفقا للمعيار |
| اختبار الهيدروستاتيكي | كل أنبوب؛ إجهاد الطوق 60% من SMYS | كل أنبوب؛ إجهاد الطوق يصل إلى 90% من SMYS، وفقًا للمعيار والنظام |
قيم التأثير المذكورة أعلاه هي متطلبات PSL2 القياسية. تتطلب مواصفات المشروع عادةً درجات حرارة اختبار أقل أو طاقة أعلى - على سبيل المثال -20 درجة أو -45 درجة أو 40 جول كحد أدنى - ويجب ذكر هذه القيم في أمر الشراء، لأنها متطلبات إضافية وليست متطلبات قياسية. قم بتأكيد حساب الاستطالة وضغط الاختبار الهيدروستاتيكي مقابل الإصدار الساري.
الأبعاد ونطاق العرض
| المعلمة | نطاق نموذجي | ملحوظة |
|---|---|---|
| نوع الأنبوب | SAWH / SSAW، التماس الحلزوني، SAW على الوجهين | أنبوب التماس الطولي (LSAW) هو منتج مختلف |
| القطر الخارجي | 219–3048 ملم (8–120 بوصة) | يتم تقييم الأقطار الأكبر لكل قدرة مطحنة |
| سمك الجدار | 5.0-25.4 ملم | جدار أثقل يخضع لنسبة D/t وإمدادات الملف |
| طول | 6-12 م؛ يصل إلى حوالي 18م في بعض المطاحن | SRL / DRL أو طول ثابت لكل طلب |
| الصف وPSL | X60 / L415، PSL1 أو PSL2 | PSL2 مكتوب بلاحقة M أو N أو Q |
| ينتهي الأنابيب | نهاية مشطوفة (BE) للحام الميداني؛ نهاية عادية (PE) | الزاوية المائلة والأرضية وفقًا لإجراءات اللحام |
| حماية السطح | 3LPE، 3LPP، FBE؛ بطانة داخلية من الإيبوكسي أو الملاط الأسمنتي | معيار الطلاء مذكور بشكل منفصل عن معيار الأنابيب |
يبلغ التسامح مع القطر الخارجي للجسم عادةً ±0.75% وسمك الجدار +15 % / −12.5% بموجب API 5L PSL2، ولكن يتم تحديد التفاوتات حسب الإصدار ونطاق الحجم، ويجب قراءتها من المعيار بدلاً من جدول على موقع ويب. يتم تقييم الأحجام غير القياسية وفقًا لأمر الشراء وقدرة المطحنة؛ لا يمكن لأي مورد أن يعد بكل مجموعة من القطر والجدار.
التصنيع والتفتيش
يبدأ الأنبوب الحلزوني كملف ملفوف على الساخن. يتم تشذيب حواف الشريط وإعداده، ثم يتم تشكيله على شكل حلزون بزاوية تشكيل يمكن التحكم فيها - عادة من 30 درجة إلى 50 درجة، ويتم اختياره بحيث ينتج عرض الملف المتاح القطر المطلوب. يقوم رأس اللحام الداخلي بوضع ممر الجذر ويتبعه رأس خارجي على الفور، مما يوفر لحام قوسي مغمور على الوجهين على طول خط التماس الحلزوني الكامل. يتم قطع الأنبوب إلى الطول، ويكون كلا الطرفين مواجهين ومشطوفين.
نظرًا لأن خط التماس يمتد بزاوية، فإن اللحام يكون أطول من الأنبوب: عند زاوية تشكيل قدرها 45 درجة يكون طول الأنبوب تقريبًا 1.5 مرة. يعد هذا من معادن اللحام التي يجب فحصها لكل متر، ولهذا السبب يكون اللحام بنسبة 100% NDT أكثر أهمية على الأنابيب الحلزونية مما توحي به الحمولة وحدها.
| تقتيش | نِطَاق | ينطبق على |
|---|---|---|
| اختبار اللحام بالموجات فوق الصوتية الحلزوني | 100% من طول الدرزة | PSL1 وPSL2 |
| اختبار الهيدروستاتيكي | كل أنبوب، إلى الضغط المحسوب | PSL1 وPSL2 |
| الأبعاد والبصرية | التطوير التنظيمي، الجدار، البيضاوية، الاستقامة، تربيع النهاية، السطح | PSL1 وPSL2 |
| تأثير شاربي | جسم الأنبوب واللحام وHAZ | بسل2 |
| الكيمياء ومكافئ الكربون | تم الإبلاغ عن تحليل الحرارة والمنتج وحساب CE | بسل2 |
| إمكانية التتبع | تم وضع علامة على الرقم الحراري وتم نقله إلى الشهادة | PSL1 وPSL2 |
يتوفر فحص إضافي - اختبار التصوير الشعاعي للدرزة، أو اختبار تمزق الوزن المنخفض، أو مسوحات الصلابة أو فحص الجسم بالكامل - عندما يحدده المشروع. يتم إجراء فحص من طرف ثالث (على سبيل المثال SGS أو BV أو DNV) مقابل أمر الشراء.
التطبيقات
خطوط نقل الغاز والنفط البرية ذات القطر الكبير، وخاصة أقسام الجذع الطويلة حيث تهيمن الحمولة ووقت اللحام على التكلفة
خطوط التجميع والتدفق في خدمة الضغط المتوسط
أنابيب الضاغط ومحطة الضخ حيث تسمح الدرجة الأعلى بجدار أرق بقطر معتدل
نقل المياه وأنابيب المياه الخام عند ضغط أعلى من خط المرافق
الأساسات والأنبوب الهيكلي حيث يتم تحديد الأنبوب وفقًا لـ API 5L بدلاً من المعيار الهيكلي
تعتمد الملاءمة على ضغط التصميم ودرجة الحرارة والقطر والجدار وتكوين الوسط ورمز التصميم والتحكم في التآكل وإجراءات اللحام المؤهلة للمشروع. X60 ليس تصنيفًا عالميًا، وتتطلب الخدمة الحامضة أو ذات درجة الحرارة المنخفضة متطلبات الطلب الإضافية الموضحة أعلاه.
الاختبار والتفتيش


للحصول على عرض أسعار للأنابيب الفولاذية الحلزونية X60، قم بتوفير الدرجة وPSL، وإصدار API 5L المطبق، ولاحقة حالة التسليم (M أو N أو Q)، والقطر الخارجي وسمك الجدار، والطول والكمية، ومتطلبات نهاية الأنبوب والطلاء، ونطاق الفحص والاعتماد، وأي فحص من طرف ثالث، وضغط التصميم والوسيط، وميناء الوجهة مع الجدول الزمني المطلوب.
التعليمات
ما هو أنبوب الصلب الحلزوني X60؟
وهو عبارة عن أنبوب خطي يتكون من ملف مدرفل على الساخن في شكل حلزوني ويتم ربطه بواسطة لحام قوسي مغمور على الوجهين، مصنوع وفقًا لمعايير API 5L الصف X60، المعين أيضًا L415 بموجب ISO 3183. يتميز هذا الصف بحد أدنى محدد لقوة الخضوع يبلغ 415 ميجا باسكال (60200 رطل لكل بوصة مربعة). يتم توفيره في PSL1 وPSL2 ويستخدم بشكل أساسي لنقل النفط والغاز والمياه بقطر كبير حيث تسمح القوة الأعلى من X52 بجدار أرق.
هل X60 هو نفس L415؟
نعم. X60 وL415 هما تسميتان لنفس الدرجة. الرقم X هو الحد الأدنى المحدد لقوة الخضوع بآلاف الجنيهات لكل بوصة مربعة، والرقم L هو نفس الخاصية بالميغاباسكال، لذا فإن 60 ksi يقابل 415 ميجا باسكال. يتشارك API 5L وISO 3183 في جدول الدرجات، وتتم كتابة شروط تسليم PSL2 بلاحقة، على سبيل المثال L415M أو X60M.
هل يجب أن أحدد X60 PSL1 أو PSL2؟
بالنسبة لخطوط أنابيب النقل، والخدمة الحامضة أو ذات درجة الحرارة المنخفضة، وأي خط يخضع لرمز تصميم منظم، حدد PSL2. PSL2 لا يجعل الأنبوب أقوى؛ فهو يحد من الإنتاجية عند 565 ميجا باسكال، ويحد من نسبة الخضوع إلى الشد، ويتحكم في مكافئ الكربون، ويتطلب اختبار تأثير شاربي وفحص اللحام كامل الطول. يظل PSL1 قابلاً للتطبيق في خطوط المياه والمرافق العامة ذات الضغط المنخفض حيث يقبل المشتري كيمياء أكثر مرونة ولا يوجد اختبار تأثير إلزامي.
ماذا تعني لاحقات M وN وQ على أنبوب X60؟
يذكرون حالة التسليم. يتم لف M بطريقة ميكانيكية حرارية، ويتم تطبيع N، ويتم إخماد Q وتلطيفه. يمكن توفير X60 PSL2 في جميع الظروف الثلاثة، وهذا أحد أسباب سهولة الحصول على المصدر من X65، حيث لا يُسمح بالتسليم الطبيعي ويتم تطبيق Q أو M فقط. تعتبر اللاحقة جزءًا من تعيين الدرجة ويجب أن تظهر في أمر الشراء والشهادة.
ما هو متطلبات مكافئ الكربون لـ X60؟
يتحكم PSL2 في مكافئ الكربون من خلال صيغتين: CE_IIW عند 0.43 كحد أقصى وCE_Pcm عند 0.25 كحد أقصى. صيغة Pcm هي الصيغة الحاكمة عندما يكون الكربون 0.12% أو أقل، وهي الحالة العادية لـ X60 المدرفلة ميكانيكيًا حراريًا؛ يحكم CE_IIW عند ارتفاع الكربون. لا يحدد PSL1 أي متطلبات مكافئة للكربون على الإطلاق، وهو سبب شائع لعدم إمكانية استبدال عرض أسعار PSL1 بمواصفات PSL2.
هل يمكن توفير الأنابيب الحلزونية X60 للخدمة الحامضة؟
نعم عندما يتم الأمر بهذه الطريقة. تعمل الخدمة الحامضة بموجب API 5L Annex H على تشديد حدود الكبريت والفوسفور، وتقييد الصلابة وتتطلب التكسير الناجم عن الهيدروجين واختبار التكسير بإجهاد الكبريتيد إلى NACE TM0284 وNACE TM0177، عادةً مع مكافئ كربون أقل من سقف PSL2 القياسي. يجب ذكر المتطلبات في أمر الشراء، لأن أنابيب PSL2 القياسية ليست مناسبة تلقائيًا لخدمة كبريتيد الهيدروجين الرطب.
ما هي الأقطار وسمك الجدار المتوفرة في الأنابيب الحلزونية X60؟
عادةً ما يتم توفير ملحومة حلزونية X60 بقطر خارجي يتراوح من 219 مم إلى 3048 مم (8 إلى 120 بوصة) مع سمك جدار يتراوح من 5.0 مم إلى حوالي 25.4 مم، بأطوال تتراوح من 6 إلى 12 مترًا وحتى حوالي 18 مترًا في بعض المطاحن. يتم تقييم الجدار الأثقل والقطر الأكبر وفقًا لنسبة القطر إلى السمك وقدرة الملف وحدود النقل بدلاً من اقتباسه كنطاق ثابت.
ما هو الطلاء المستخدم في الأنابيب الفولاذية الحلزونية المدفونة X60؟
3LPE إلى ISO 21809-1 أو DIN 30670 هو الطلاء الخارجي المعتاد للأنابيب الحلزونية المدفونة X60، مع 3LPP لدرجات الحرارة المرتفعة وFBE حيث يناسب الفيلم الرقيق أو القسم ذو درجة الحرارة العالية بشكل أفضل. الطلاء عبارة عن مواصفات منفصلة عن API 5L ويتم طلبه بفئة سمك ومتطلبات اختبار خاصة به. في الأنابيب الحلزونية، تحتاج التماس الحلزوني إلى اهتمام منفصل، لأن ISO 21809-1 يسمح بتخفيض يصل إلى 10% في سمك الطلاء الإجمالي فوق خط اللحام SAW.
ماذا تعني الدرجة المزدوجة X60/X65 في الشهادة؟
تحت PSL2، تتداخل نطاقات الإنتاج X60 وX65 وX70 بين 485 ميجا باسكال و565 ميجا باسكال، لذلك يمكن للأنبوب ذو الإنتاج الفعلي داخل هذا النطاق أن يلبي أكثر من درجة واحدة. ولذلك تقوم المطاحن أحيانًا بوضع علامة على الأنابيب واعتمادها مقابل درجتين أو ثلاث درجات. بالنسبة للمشتري، يعد هذا بمثابة تسهيل للتوثيق، وليس ترقية للقوة: يجب أن يظل التصميم قائمًا على أدنى درجة تم تحديدها، ويجب أن يوضح أمر الشراء الدرجة التي تحكم.
الوسم : أنابيب الصلب الحلزونية x60، الصين مصنعي الأنابيب الفولاذية الحلزونية x60 والموردين, أنبوب ملحومة حلزوني مربع, لحام الأنابيب الحلزونية, أنابيب حلزونية ملحومة, أنبوب ملحومة حلزوني عالي القوة, أنبوب اللحام الحلزوني للبيع, أنبوب لحام الفولاذ
في المادة التالية
أنابيب الصلب الكربوني الملحومة اللولبية API 5Lقد يعجبك ايضا


إرسال التحقيق